
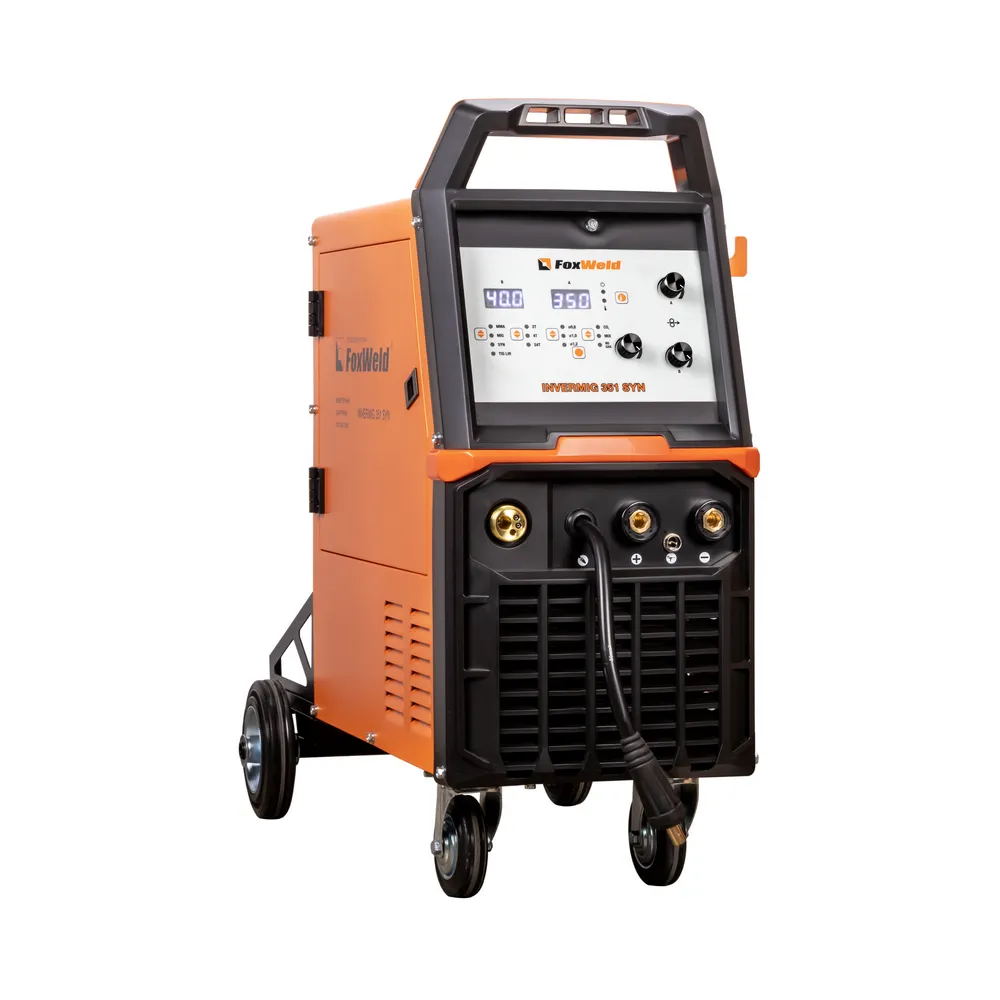
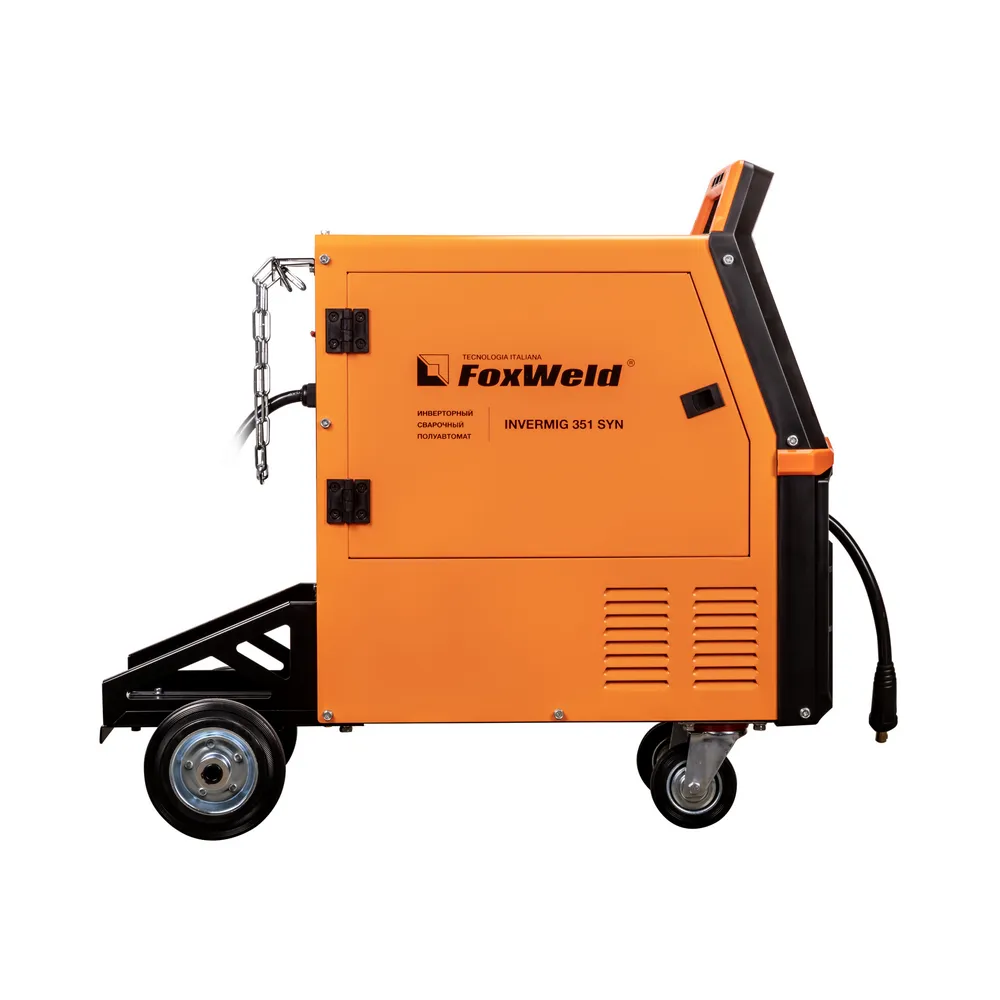
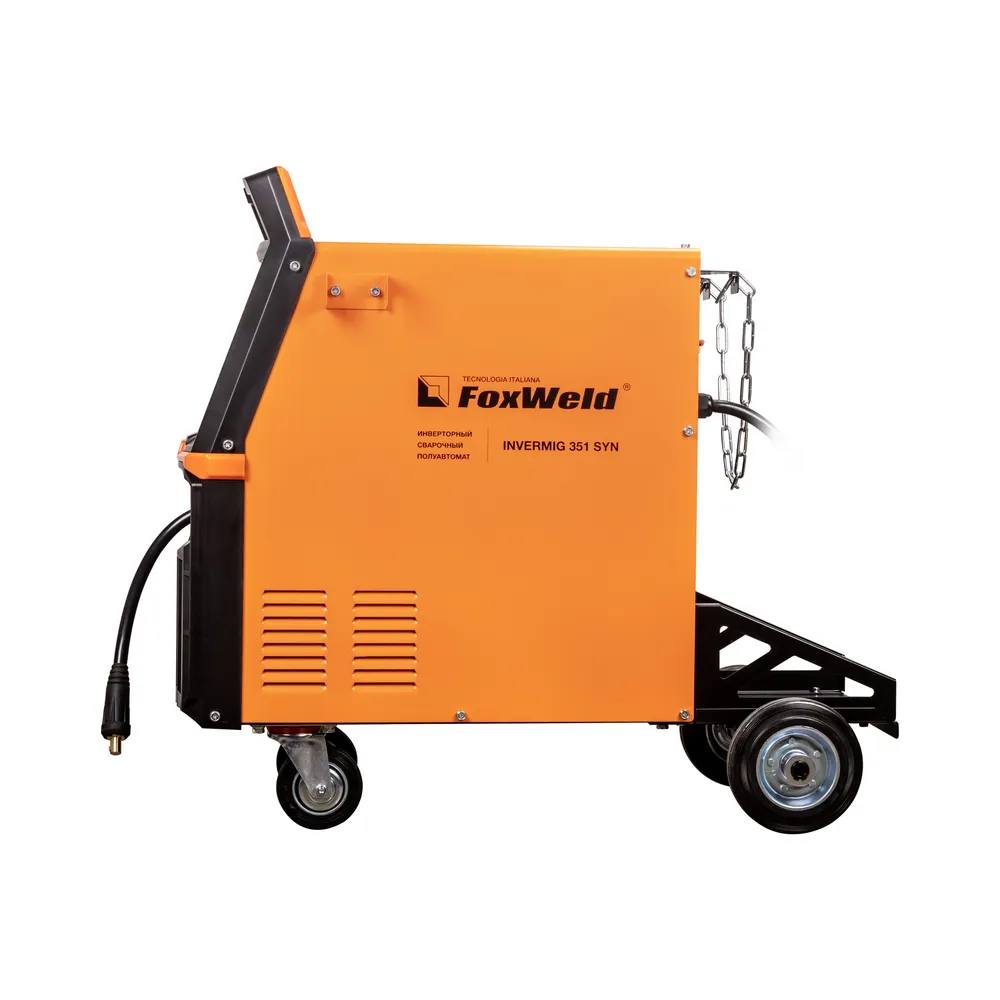
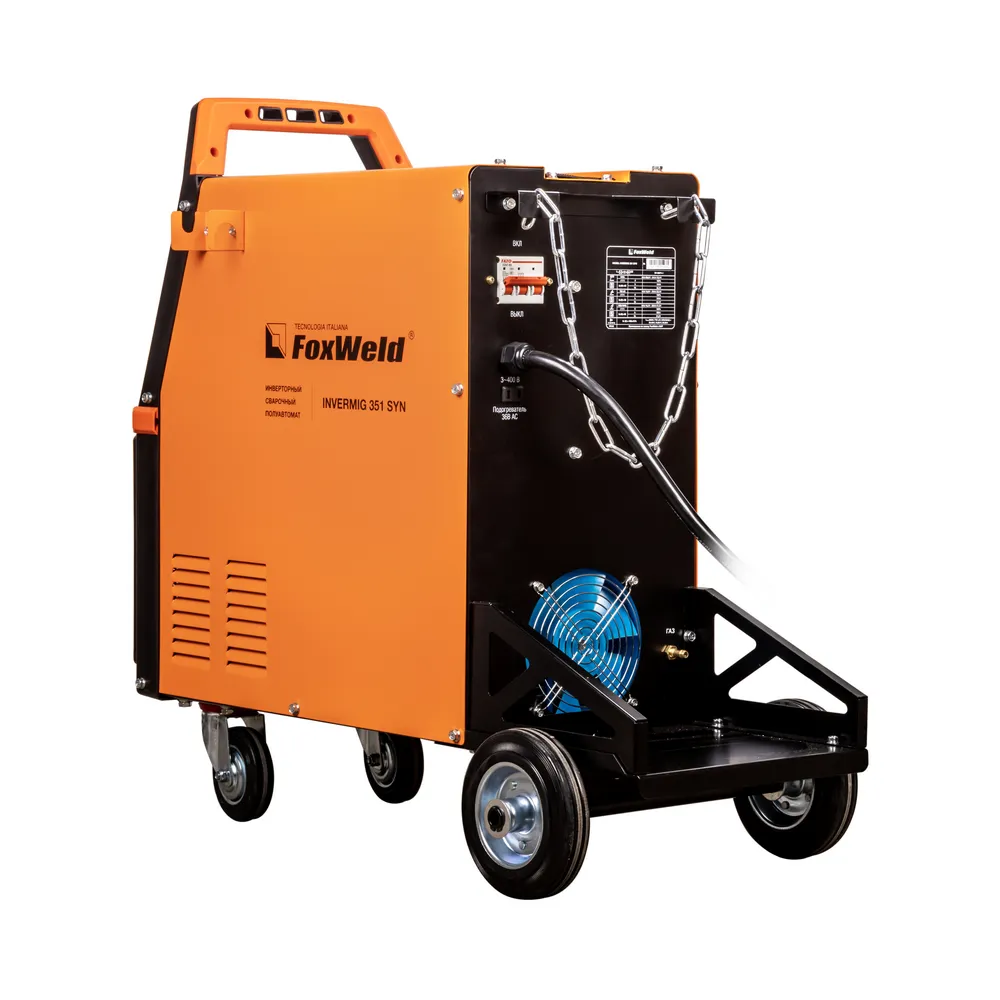
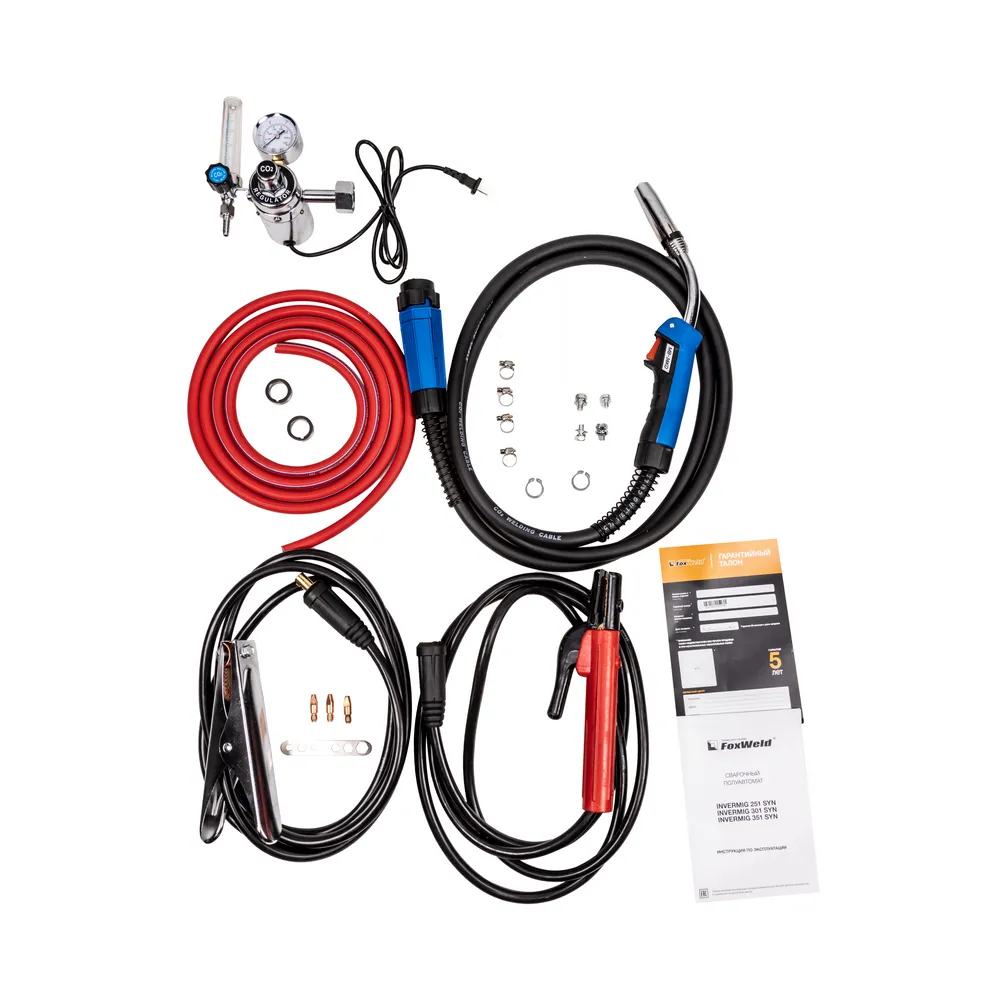
Сварочный полуавтомат Foxweld INVERMIG 351 SYN
Арт. 0090081
Характеристики
Категория
—
Полуавтоматы MIG/MAG
Высота, см
—
640.0
Сервисный центр
—
ЗИГ-ЗАГ МАСТЕР, Минский район, д. Тарасово, ул. Ратомская, дом № 1Б, пом. 3, 8 (029) 132-82-26
Степень защиты
—
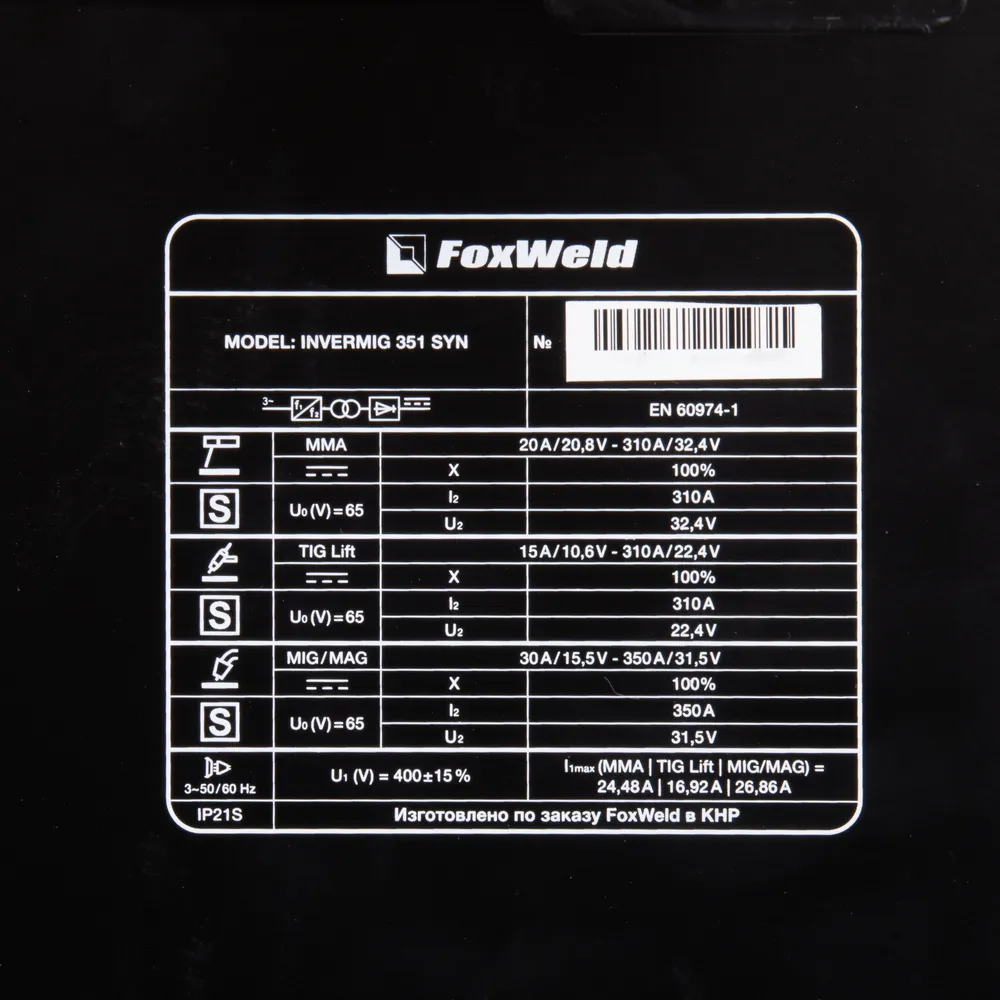
IP21S
Артикул производителя
—
9267
3 516 руб.
Рассчитать доставку
Нашли дешевле?
Хочу в подарок
Гарантия
Цена действительна только для интернет-магазина и может отличаться от цен в розничных магазинах
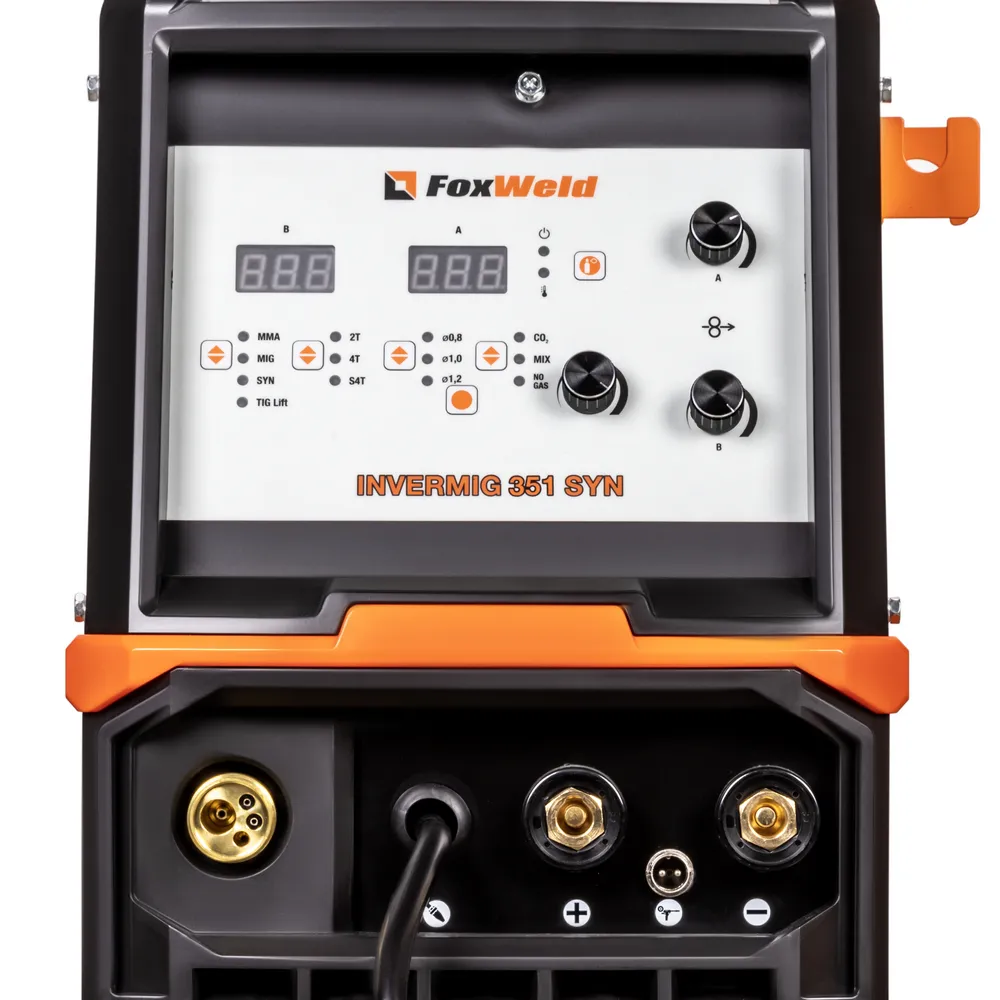
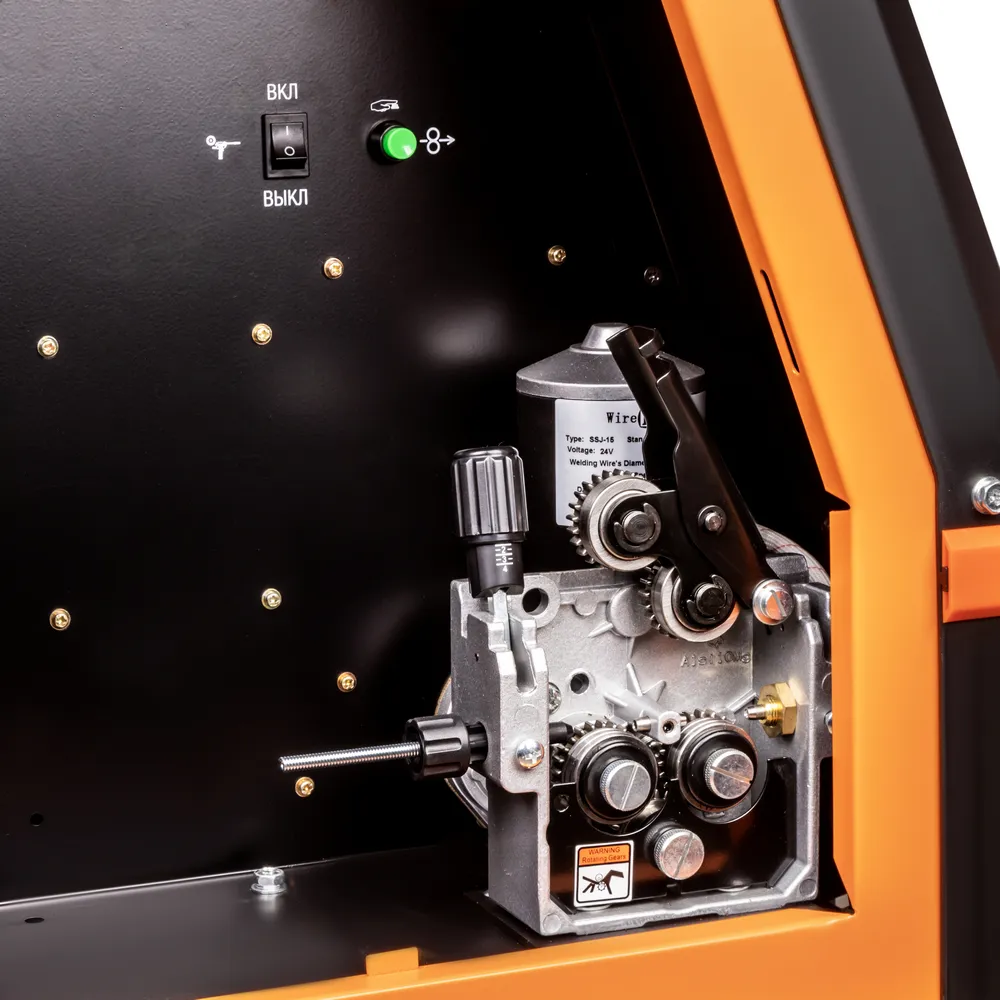
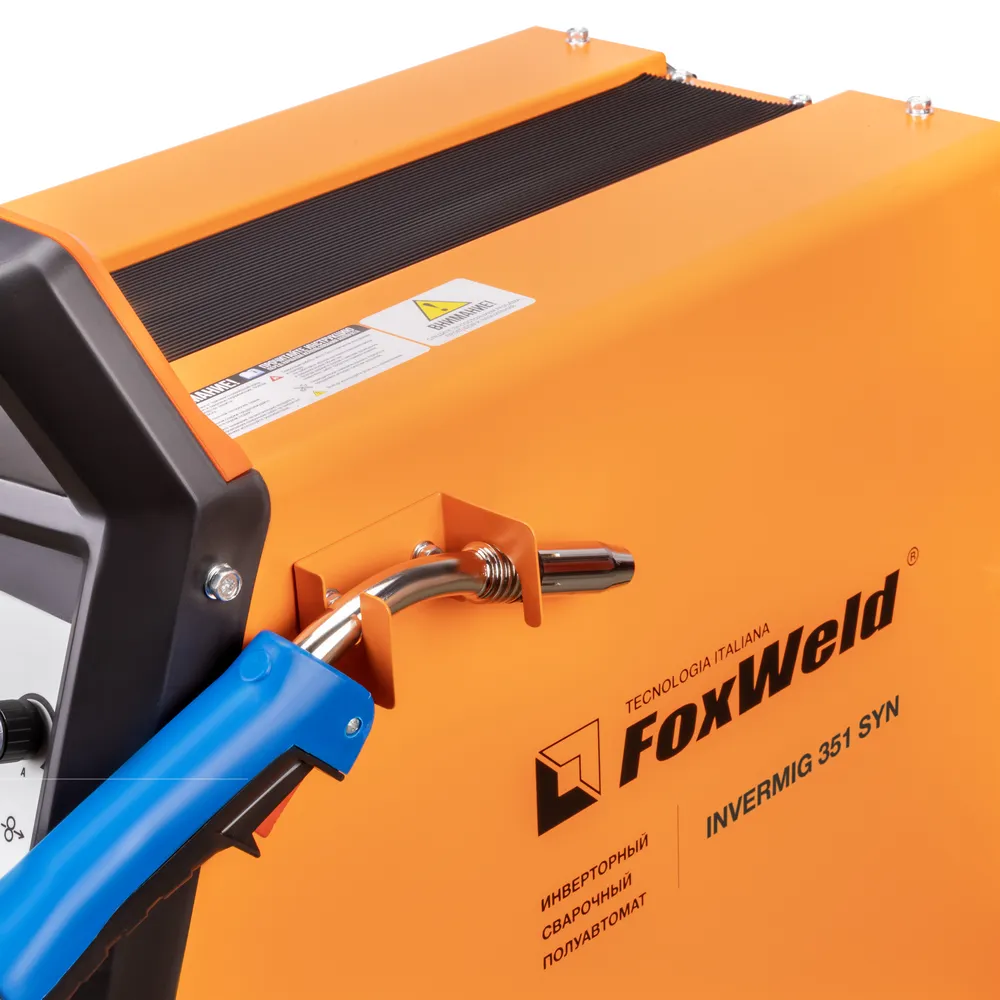
FOXWELD INVERMIG 351 SYN — промышленный многофункциональный трёхфазный синергетический инвертор, позволяющий производить сварку изделий из низкоуглеродистой и легированной стали и алюминия. Аппарат выполнен в едином корпусе со встроенным мощным 4-роликовым механизмом подачи проволоки, рассчитанным для использования катушек D200 (5кг) и D300 (15 кг). 2 цифровых дисплея на панели управления, мощная ручка на корпусе, платформа на колёсах для перемещения с местом для установки баллона с газом – в аппарате есть всё для проведения сварочных работ в сервисных металлоцентрах и при монтаже различных металлоконструкций. РАБОТА БЕЗ ОСТАНОВКИ ПВ 100% на максимальном токе при КПД 85% обеспечивает бесперебойную устойчивую работу на протяжении всего трудового дня. На задней панели расположена розетка 36 В для подключения подогревателя газа, который необходим для защиты обледенения редуктора во время продолжительной работы. МНОГОФУНКЦИОНАЛЬНОСТЬ 3-В-1 Благодаря своей многофункциональности, аппарат позволяет проводить следующие процессы сварки: полуавтоматическую сварку сплошной проволокой в среде защитных газов с ручным режимом настройки параметров сварки, с синергетическим управлением параметрами сварки (MIG/MAG), полуавтоматическую сварку самозащитной проволокой без использования защитного газа, ручную дуговую сварку штучным электродом с покрытием (ММА), аргонодуговую сварку на постоянном токе с возбуждением дуги касанием вольфрамового электрода (TIG LIFT). СИНЕРГЕТИЧЕСКИЙ РЕЖИМ УПРАВЛЕНИЯ Полностью синергетическое управление "одной кнопкой". Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные сварочные параметры подбираются автоматически. С помощью синергетического режима управления можно легко и быстро настроить аппарат под любую задачу. Преимущества синергетики: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, высокая производительность, гарантированное получение качественного сварного соединения. 4-РОЛИКОВЫЙ МЕХАНИЗМ ПОДАЧИ 4-роликовый механизм подачи с 4-мя ведущими роликами подаёт проволоку в область сварки без проскальзывания и рывков при использовании длинных сварочных горелок, что обеспечивает меньшее давление и деформацию сварочной проволоки. Механизм подачи с 4-мя ведущими роликами отлично подходит для сварочной порошковой проволоки, проволоки, сделанной из алюминия, и даёт дополнительные преимущества при производстве и в монтажных условиях. Подача проволоки осуществляется с высокой точностью и надёжностью, что влияет на производительность, качество сварочного шва и время использования сварочного аппарата. ФУНКЦИЯ СНИЖЕНИЯ НАПРЯЖЕНИЯ ХОЛОСТОГО ХОДА Функция VRD (снижение напряжения холостого хода) повышает безопасность и исключает риск поражения сварщика электрическим током. Сварочный процесс становится более безопасным в замкнутых пространствах и при сварке в условиях повышенной влажности. Преимущества: Синергетический режим управления Аргонодуговая сварка (TIG LIFT) на постоянном токе Сварка без газа самозащитной проволокой Синергетический режим управления Режим работы горелки 2Т / 4Т / Special 4T Функции Hot Start (Горячий Старт), AntiSticking (Антизалипание) и Arc Force (Форсаж Дуги) Функция VRD (снижение напряжения холостого хода) Ручная дуговая сварка штучным покрытым электродом (ММА) на постоянном токе Разъём Spool Gun Встроенная термальная защита, индикатор перегрева Стильный обновлённый дизайн Инверторная технология на базе новейших IGBT транзисторов ОСНОВНЫЕ ЭЛЕМЕНТЫ УПРАВЛЕНИЯ НА ПЕРЕДНЕЙ ПАНЕЛИ 1. Цифровой дисплей «В»: отображает установленные значения сварочного напряжения и параметров сварки в режиме настройки. В процессе сварки отображает действующие значения сварочного напряжения. 2. Цифровой дисплей «А»: отображает установленные значения сварочного тока/скорости подачи и обозначения параметров сварки в режиме настройки, в процессе сварки отображает действующие значения сварочного тока. 3. Индикатор перегрева/неисправности: если аппарат работает непрерывно долгое время на большом токе, температура его внутренних компонентов повышается. При достижении критической температуры срабатывает датчик, загорается светодиод на передней панели аппарата, напряжение на выходных клеммах пропадает. При включении индикатора прекратите работу, но не выключайте аппарат. Через некоторое время, он будет готов к работе. Если ситуация не изменилась и светодиод продолжает гореть, пожалуйста, обратитесь в сервисный центр. 4. Индикатор сети: показывает, что аппарат включен и готов. 5. Кнопка «Выбор процесса сварки»: • Ручная дуговая сварка (ММА) • Полуавтоматическая сварка. Ручной режим настройки параметров (MIG). • Полуавтоматическая сварка. Синергетический режим настройки (SYN). • Аргонодуговая сварка на постоянном токе (TIG LIFT). 6. Кнопка «Выбор режима кнопки горелки MIG»: • 2Т: 2-х тактный режим («быстрый»). При нажатии кнопки горелки начинается цикл сварки, отпускаете - заканчивается. • 4Т: 4-х тактный режим («долгий»). Обычно используется для сварки длинных швов. При кратковременном нажатии кнопки горелки зажигается сварочная дуга. При повторном кратковременном нажатии - заканчивается. Также при использовании этого режима активируются дополнительные параметры. • SPECIAL 4Т: многоуровневый режим. При кратковременных нажатиях на кнопку горелки осуществляются разные режимы сварки. 7. Кнопка «Выбор диаметра сварочной проволоки». 8. Кнопка «Выбор защитного газа»: • СО2 - сварка в углекислом газе. • MIX - сварка в сварочной смеси 80% Аr, 20% СО2. • NO GAS - сварка без использования защитного газа. 9. Кнопка «Дополнительные параметры» служит для установки дополнительных параметров сварки MIG/MAG и ММА. 10. Регулятор для установки следующих параметров: • Дополнительные параметры сварки MIG/MAG. • Дополнительные параметры сварки ММА. • Сварочный ток в режиме ММА. • Сварочный ток в режиме TIG Lift. 11. Кнопка «Настройка расхода защитного газа». 12. Регулятор сварочного тока/скорости подачи проволоки «А» сварки MIG/MAG. 13. Регулятор сварочного напряжения «В» сварки MIG/MAG. ПРОЦЕССЫ И РЕЖИМЫ СВАРКИ ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ MIG/МAG • Индуктивность - регулировка индуктивности позволяет дополнительно изменять характер горения сварочной дуги (более мягко или жестко), в зависимости от задачи. При низких значениях сварочная дуга менее активна с мелким разбрызгиванием. При повышении значения дуга более активна, брызги крупные. • Предварительная скорость подачи проволоки. Функция «Soft Start» - предназначена для обеспечения плавного зажигания сварочной дуги. Минимальное значение снижает скорость подачи проволоки до зажигания сварочной дуги. • Отжиг проволоки. Функция «Burn Back» - служит для предотвращения приваривания проволоки. Минимальное значение повышает вероятность приваривания проволоки в конце сварного шва. Максимальное значение повышает вероятность приваривания проволоки в наконечнике горелки MIG. • Продувка газа перед сваркой, сек – позволяет настраивать время продувки защитного газа до зажигания дуги. Обеспечивает подачу газового потока в горелку и подготовку зоны сварки. Установка параметра в секундах. • Продувка газа после сварки, сек – позволяет настраивать время продувки защитного газа после сварки, чтобы избежать окисления разогретой детали. Установка параметра в секундах. ДОПОЛНИТЕЛЬНЫЕ ПАРАМЕТРЫ СВАРКИ ММА • Функция «Arc Force» - предназначена для стабилизации процесса сварки в зависимости выбранного типа электрода. При увеличении значения данной функции снижается вероятность приваривания сварочного электрода к детали, но увеличивается разбрызгивание металла. • Функция «Hot Start» - позволяет облегчить процесс зажигания сварочной дуги. • Функция VRD - данная функция позволяет снизить напряжение холостого хода (величину напряжения на выходных клеммах) до безопасного значения для человека. • Функция Anti-Sticking - служит для предотвращения приваривания электрода к металлу. РЕЖИМЫ КНОПКИ ГОРЕЛКИ MIG • Режим 2Т: при нажатии кнопки горелки происходит продувка газа, проволока подается с установленной начальной скоростью. После этого дуга горит мощностью, установленной основными значения сварочного тока «А» и напряжения «V». При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени. • Режим 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. После зажигании дуги отпустите кнопку горелки. После этого сварочный ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени. • Режим SPECIAL 4Т: первое нажатие кнопки горелки осуществляет предварительную продувку газа, проволока подается с установленной начальной скоростью. Далее удерживая кнопку горелки, дуга горит установленной мощностью. После отпускания кнопки, ток «А» и напряжение «V» переходят на основные установленные значения. При последующем нажатии и удержании кнопки мощность дуги достигает установленной величины. При отпускании кнопки горелки ток снижается до нуля, а напряжение подается по заданному времени для предотвращения приваривания проволоки. Газ продолжает истекать в течении установленного времени. ПАРАМЕТРЫ РЕЖИМА 4Т И SPECIAL 4Т • Стартовый ток - позволяет регулировать ток в начале процесса сварки при удерживании кнопки горелки. • Ток заварки кратера - позволяет регулировать ток конечного кратера в конце процесса при удерживании кнопки горелки. • Стартовое напряжение - позволяет скорректировать сварочное напряжение в начале процесса при удерживании кнопки горелки. • Напряжение заварки кратера - позволяет скорректировать сварочное напряжение в конце процесса при удерживании кнопки горелки. РЕЖИМ MIG/MAG диаметр сварочной проволоки: 0,8 / 1,0 / 1,2; возможность выбора диаметра проволоки; возможность выбора типа защитного газа; диапазон регулировки сварочного тока 30 - 350 А; режимы работы горелки: 2Т/4Т/SP4T; 4-роликовый механизм подачи проволоки РЕЖИМ TIG LIFT аргонодуговая сварка вольфрамовым электродом при помощи вентильной горелки; диапазон регулировки сварочного тока 15-310А, ПВ 100%; в конструкции аппарата используется контактный поджиг дуги TIG LIFT РЕЖИМ MMA диапазон регулировки сварочного тока 20-310А; возможность выбора типа покрытия электрода; Функция Antisticking (антиприваривание) с возможностью отключения; Функция Arc Force (форсаж дуги) с возможностью регулировки; Функция Hot Start (горячий старт) с возможностью регулировки; Функция VRD (снижение напряжения холостого хода) с возможностью отключения
| Срок годности | Смотрите на упаковке либо в руководстве по эксплуатации |
| Дата изготовления | 2025 год |
| Срок службы | Смотрите на упаковке либо в руководстве по эксплуатации |
| Изготовитель | ООО "ФОКСВЕЛД РУС". Россия, 117556, г. Москва, Чонгарский бульвар, д.1 корп.2, кв. 72. |
| Емкость катушки с проволокой | D200, D300 |
| Вес брутто, кг | 52.9 |
| Высота упаковки, см | 68 |
| Ширина упаковки, см | 83 |
| Глубина упаковки, см | 37 |
| Синергетический режим | Есть |
| Горячий старт | есть |
| Форсаж дуги | Есть |
| Антизалипание электрода | Есть |
| Количество роликов подающего механизма | 4.0 |
| Режимы управления горелкой | 2T, 4T |
| КПД (%) | 85.0 |
| VRD | Есть |
| Диаметр электрода TIG (мм) | 1.6-3.2 |
Загрузка отзывов...
Характеристики
Артикул производителя
9267
Сварочный ток (А)
30-350
Напряжение холостого хода (В)
65.0
Охлаждение
воздушное
Продолжительность нагрузки (%)
100.0
Работа в сетях с пониженным напряжением
340 В
Сертификация
Товар подлежит обязательной сертификации
Высота, см
640.0
Сервисный центр
ЗИГ-ЗАГ МАСТЕР, Минский район, д. Тарасово, ул. Ратомская, дом № 1Б, пом. 3, 8 (029) 132-82-26
Степень защиты
IP21S
Категория
Полуавтоматы MIG/MAG
Мощность, кВт
11
Общие характеристики
Назначение
MIG/MAG, MMA, TIG Lift
Вес, кг
47.2
Страна производства
Китай
Напряжение, В
380
Гарантия
60 мес.
Температура применения, °C
от -25 до +55
Комплектация
Сварочный полуавтомат FOXWELD INVERMIG 351 SYN – 1 шт.; Горелка MB MIG-36 (с красным каналом 1,0 - 1,2 мм для стали), 3 м – 1 шт.; Электрододержатель с кабелем 25 мм², 3 м – 1 шт.; Клемма заземления с кабелем 25 мм², 3 м – 1 шт.; Контактный наконечник 0,8 мм для стали – 1 шт.; Контактный наконечник 1,0 мм для стали – 1 шт.; Контактный наконечник 1,2 мм для стали – 1 шт.; Ролик с V-образной канавкой 0,8 - 1,0 мм (внутри МП) – 2 шт.; Ролик с V-образный канавкой 1,0 - 1,2 мм – 2 шт.; Редуктор с подогревателем 36 В – 1 шт.; Хомут для газового шланга – 4 шт.; Газовый шланг, 3 м – 1шт.; Руководство пользователя – 1 шт.; Гарантийный талон (5 лет) – 1 шт.
Длина, см
590.0
Ширина, см
320.0
Способы оплаты заказа REMKOLA.BY:
1. Безналичная оплата:
- Через мобильное банковское приложение:
- Выберите "Свободный платеж" или "Платеж по реквизитам предприятия".
- Счет будет выставлен после подтверждения заказа менеджером.
- Банковской картой:
- В кассах компании.
- У водителя/курьера при доставке.
2. Наличная оплата:
- В кассах компании.
- Водителю/курьеру при получении.
- В пунктах выдачи (наложенным платежом).
Важное напоминание: Пожалуйста, сохраняйте все полученные кассовые чеки.
Самовывоз:
- г. Минск, ул. Глаголева, 31-540 (карта, фото, видео-инструкция)
Доставка:
- Экспресс (день в день): от 15 руб. (уточняйте у менеджера)
- По Минску: Бесплатно от 300 руб. (1-3 дня), 10 руб. до 300 руб.
- По Беларуси ("Автолайт"): Бесплатно до ПВЗ от 350 руб. (до 30 кг). Платно: до двери, свыше 30 кг, до 350 руб.
